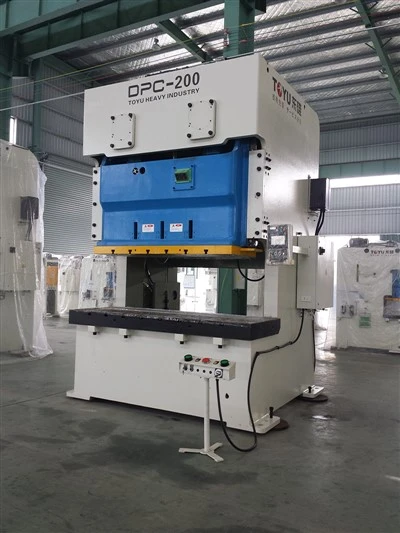
1. Máy dập kim loại tự động sử dụng cấu trúc khung thép và trải qua quá trình xử lý (ủ) ứng suất bên trong. Máy có độ chính xác chính xác, độ ổn định tốt, thiết kế hành trình và mô-men xoắn cao. Nó có những ưu điểm riêng để rèn các sản phẩm kéo bằng đồng và phù hợp với các sản phẩm đúc có hình dạng đặc biệt như van bi, van góc và khớp nối ống.
2. Tâm truyền động được căn chỉnh với tâm tổng thể của máy để đảm bảo độ chính xác và ổn định của máy dập.
3. Độ chính xác điều chỉnh khuôn cao tới 0.1mm, an toàn hơn, thuận tiện hơn và đáng tin cậy hơn.
4. Máy dập kim loại tự động áp dụng các khái niệm thiết kế tiên tiến, độ ồn thấp, mức tiêu thụ thấp và tiết kiệm năng lượng.
Máy dập kim loại tự động cung cấp độ chính xác và độ chính xác tuyệt vời trong sản xuất các sản phẩm kim loại. Với độ chính xác và độ lặp lại cao, nó đảm bảo hiệu suất ổn định và chất lượng đầu ra ở mức cao.
|
Mục |
DPA-25 |
DPA-35 |
|||
|
Người mẫu |
V |
H |
V |
H |
|
|
Dung tích |
Tôn |
25 |
35 |
||
|
Điểm trọng tải định mức |
mm |
3.2 |
1.6 |
3.2 |
1.6 |
|
Thay đổi tốc độ |
s.p.m |
60-140 |
130-200 |
40-120 |
110-180 |
|
Tốc độ ổn định |
s.p.m |
110 |
85 |
||
|
Đột quỵ |
mm |
60 |
30 |
70 |
40 |
|
chiều cao chết |
mm |
200 |
215 |
220 |
235 |
|
Điều chỉnh trượt |
mm |
50 |
55 |
||
|
Khu vực trượt |
mm |
300×220×50 |
360×250×50 |
||
|
Khu vực củng cố |
mm |
680×300×70 |
800×400×70 |
||
|
Lỗ chân |
mm |
Φ38 |
Φ38 |
||
|
Động cơ chính |
kw.p |
2.2×4 |
3.7×4 |
||
|
Thiết bị điều chỉnh trượt |
Vận hành thủ công |
Vận hành thủ công |
|||
|
Áp suất không khí |
kg/cm2 |
5-6 |
5-6 |
||
|
Máy ép chính xác |
Lớp CNS(Jls)1 |
Lớp CNS(JlS)1 |
|||
|
Kích thước máy ép |
mm |
930×1390×2125 |
1000×1450×2300 |
||
|
Công suất đệm chết |
Tôn |
- |
2.3 |
||
|
Đột quỵ |
mm |
- |
50 |
||
|
Die Cushion vùng hiệu quả |
mm² |
- |
300×230 |
||
|
DPA-45 |
DPA-60 |
DPA-80 |
DPA-110 |
||||
|
V |
H |
V |
H |
V |
H |
V |
H |
|
45 |
60 |
80 |
110 |
||||
|
3.2 |
1.6 |
4 |
2 |
4 |
2 |
6 |
3 |
|
40-100 |
100-150 |
35-90 |
80-120 |
35-80 |
80-120 |
30-60 |
60-90 |
|
75 |
65 |
65 |
50 |
||||
|
80 |
50 |
120 |
60 |
150 |
70 |
180 |
80 |
|
250 |
265 |
310 |
340 |
340 |
380 |
360 |
410 |
|
60 |
75 |
80 |
80 |
||||
|
400×300×60 |
500×360×70 |
560×420×70 |
650×470×80 |
||||
|
850×440×80 |
900×500×80 |
1000×550×90 |
1150×600×110 |
||||
|
Φ38 |
Φ50 |
Φ50 |
Φ50 |
||||
|
5.5×4 |
5.5×4 |
7.5×4 |
11×4 |
||||
|
Vận hành thủ công |
Lái xe điện |
||||||
|
5-6 |
5-6 |
5-6 |
5-6 |
||||
|
Lớp CNS(JlS)1 |
|||||||
|
1040×1650×2390 |
1090×1670×2750 |
1328×1820×2980 |
1458×1970×3133 |
||||
|
2.3 |
3.6 |
3.6 |
6.3 |
||||
|
50 |
70 |
70 |
80 |
||||
|
300×230 |
350×300 |
450×310 |
500×350 |
||||
|
DPA-160 |
DPA-200 |
DPA-260 |
DPA-315 |
||||
|
V |
H |
V |
H |
V |
H |
V |
H |
|
160 |
200 |
260 |
315 |
||||
|
6 |
3 |
6 |
3 |
7 |
3.5 |
8 |
3.5 |
|
20-50 |
40-70 |
20-50 |
50-70 |
20-40 |
40-50 |
20-35 |
35-50 |
|
35 |
35 |
30 |
30 |
||||
|
200 |
90 |
200 |
100 |
250 |
150 |
250 |
150 |
|
460 |
510 |
460 |
510 |
500 |
550 |
500 |
550 |
|
100 |
110 |
120 |
120 |
||||
|
700×550×90 |
850×630×90 |
950×700×100 |
1200×700×100 |
||||
|
1250×800×140 |
1400×820×160 |
1500×840×180 |
1600×840×180 |
||||
|
Φ65 |
Φ65 |
Φ65 |
Φ70 |
||||
|
15×4 |
18.5×4 |
22×4 |
30×4 |
||||
|
Lái xe điện |
|||||||
|
5-6 |
5-6 |
5-6 |
5-6 |
||||
|
Lớp CNS(Jls)1 |
Lớp CNS(Jls)1 |
Lớp CNS(Jls)1 |
Lớp CNS(Jls)1 |
||||
|
1560×2390×3610 |
1790×2690×4058 |
1945×2865×4433 |
2145×2965×4500 |
||||
|
10 |
14 |
14 |
16 |
||||
|
80 |
100 |
100 |
100 |
||||
|
650×420 |
710×480 |
810×480 |
810×480 |
||||
|
Phụ kiện |
Tiêu chuẩn |
|
Bảo vệ quá tải thủy lực |
● |
|
Hệ thống bôi trơn thủ công |
● |
|
Biến tần |
● |
|
Thiết bị điều chỉnh trượt (DPA60 trở xuống DPA60) |
● |
|
Thiết bị điều chỉnh trượt (DPA 80 trở lên) |
● |
|
Chỉ báo chiều cao khuôn (DPA60 trở xuống DPA60) |
● |
|
Chỉ báo chiều cao khuôn (DPA 80 trở lên) |
● |
|
Thiết bị cân bằng |
● |
|
Công tắc cam quay |
● |
|
Chỉ báo góc quay |
● |
|
Bộ đếm đột quỵ điện |
● |
|
Ổ cắm nguồn không khí |
● |
|
Chống lại thiết bị an toàn chạy quá mức |
● |
|
Hộp công cụ bảo trì |
● |
|
Hướng dẫn vận hành |
● |
|
Phụ kiện |
Không bắt buộc |
|
Hệ thống bôi trơn điện tự động |
○ |
|
Thiết bị Cusion khuôn khí nén |
○ |
|
Bộ đếm trước |
○ |
|
Bộ đếm trước |
○ |
|
Công tắc chân |
○ |
|
Thiết bị thay đổi khuôn nhanh (Chế độ nâng khuôn, kẹp và chuyển tay khuôn) |
○ |
|
Thiết bị loại bỏ trượt |
○ |
|
Đồng ý phát hiện nguồn cấp dữ liệu sai |
○ |
|
Nguồn điện |
○ |
|
Đế ép chống rung |
○ |
|
Thiết bị an toàn quang điện tử |
○ |
|
trung chuyển |
○ |
|
Giá đỡ |
○ |
|
máy san lấp mặt bằng |
○ |
|
Máy móc tay |
○ |
|
Đèn phòng chết |
○ |
Trong trường hợp nào độ chính xác uốn của máy uốn CNC sẽ bị ảnh hưởng?
Khuôn trong máy uốn CNC là công cụ chính để uốn phôi, hình dạng và kích thước của phôi uốn thường được xác định bởi độ chính xác về kích thước của bộ phận làm việc của khuôn. Độ chính xác của chế tạo khuôn càng cao thì việc lắp ráp càng chính xác và độ chính xác về chiều của phôi thu được càng cao. Ngoài ra, độ tin cậy và ổn định của thiết bị định vị khuôn có liên quan chặt chẽ đến độ chính xác của kích thước phôi.
Ảnh hưởng của uốn vật liệu đến độ chính xác của các bộ phận uốn chủ yếu được thể hiện ở hai khía cạnh sau:
1. Nếu các tính chất cơ học và phân bố thành phần của vật liệu không đồng đều, hình dạng và kích thước của phôi được uốn từ cùng một tấm kim loại cũng sẽ khác nhau do các giá trị ứng suất và độ bật khác nhau, dẫn đến độ lệch kích thước nhất định.
2. Độ dày của vật liệu không đồng đều và ngay cả khi sử dụng cùng một khuôn uốn để uốn, kích thước và hình dạng phôi thu được có thể khác nhau. Những cái dày có sức đề kháng cao và độ bật thấp trong quá trình uốn; Độ dày mỏng dẫn đến lực bật lớn, hình dạng và kích thước không chính xác, ảnh hưởng đến độ chính xác của phôi và dễ bị cong vênh, xoắn.
Khi số lượng quy trình uốn phôi tăng lên, sai số tích lũy do độ lệch của từng quy trình sẽ tăng lên. Ngoài ra, thứ tự sắp xếp khác nhau trước và sau quá trình cũng sẽ ảnh hưởng không nhỏ đến độ chính xác.
Việc lắp đặt, điều chỉnh và trình độ vận hành khuôn uốn có ảnh hưởng đến độ chính xác của phôi. Nếu việc lắp đặt không chính xác không chỉ làm giảm chất lượng phôi mà còn gây ra nhiều phế phẩm. Ngoài ra, độ chính xác của việc cấp liệu và định vị phôi trong quá trình vận hành sẽ ảnh hưởng đến độ chính xác về hình dạng và kích thước của phôi.
Ảnh hưởng của hình dạng và kích thước phôi tới độ chính xác: Độ lệch của các chi tiết cong có hình dạng không đối xứng và kích thước bên ngoài lớn sẽ tăng lên đáng kể.
Nguyên nhân chính gây ra hiện tượng bật lại do tác động của máy ép đến độ chính xác của phôi là do sự biến dạng đàn hồi của vật liệu:
Trong quá trình uốn vật liệu, lớp bên trong của tấm ván chịu áp lực, trong khi lớp bên ngoài chịu ứng suất kéo. Hai loại ứng suất này gây ra biến dạng uốn dẻo của vật liệu và luôn có một đoạn đàn hồi ở giữa trong quá trình chuyển từ ứng suất kéo sang ứng suất nén. Do tính đàn hồi, vật liệu có xu hướng duỗi thẳng về vị trí ban đầu, dẫn đến hiện tượng bật lại sau khi dỡ tải.
Khi uốn tấm kim loại phải có thành phần biến dạng đàn hồi kèm theo biến dạng dẻo. Khi ứng suất không vượt quá một giới hạn nhất định (giới hạn tỷ lệ), ứng suất tỷ lệ thuận với biến dạng, do đó một phần biến dạng tổng thể sau khi dỡ tải phải được phục hồi, nghĩa là xảy ra hiện tượng bật lại.
trưng bày nhà máy


Chú phổ biến: máy dập kim loại tự động, nhà sản xuất máy dập kim loại tự động Trung Quốc, nhà cung cấp, nhà máy